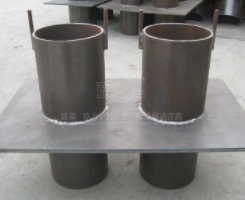
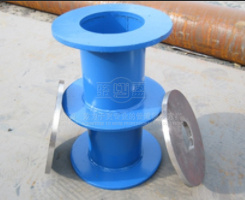
購買不鏽鋼柔性防水套管的用戶一定要瞭解防水套管的焊接工藝與流程,因為焊縫對不鏽鋼柔性防水套管的影響123大。上海駱盈專家和大家一起去瞭解一下不鏽鋼柔性防水套管的焊接工藝及對焊縫的處理。
(1)焊件的切割和坡口加工宜採用機械方法,也可採用等離子弧加工方法,坡口必須除去坡口表面的氧化皮、及影響接頭質量表面的表面層,並應將凹凸不平處打磨平整。
(2)焊件組對前應將坡口及其內外側表面不小於10mm範圍內的油、漆、垢、鏽、毛刺及鍍鋅層等清除乾淨,切不得有裂紋、夾層等缺陷。
(3)防水套管管子或防水套管管件對接焊縫組對時,內壁應其平,內壁錯邊量不宜超過管壁厚度的10%,且不應大於2mm。
(4)不鏽鋼防水套管焊件坡口兩側各100mm範圍內,在施焊前應採取防止焊接飛濺物沾污焊件表面的措施。
(5)焊絲的選用,應按照母材的化學成分、力學性能、焊接接頭的抗裂性、使用條件及施工條件等因素綜合確定。
(6)嚴禁在坡口之外的母材表面引弧和試驗電流,並應防止電弧擦傷母材。
(7)對壁厚為3mm以上的不鏽鋼防水套管為保證焊透,對口間隙稍大一點,此時要適當填充焊絲,焊絲直徑1.5mm。
(8)為保證焊縫的內部質量,管子內部進行充氬保護。
(9)焊完的焊縫也應該進行本能洗、鈍化,是焊縫得到與母材具有類似的光澤,同時,產生鈍化膜後,使焊縫處有了抗氧化的能力。
購買不鏽鋼柔性防水套管的用戶一定要瞭解防水套管的焊接工藝與流程,因為焊縫對不鏽鋼柔性防水套管的影響123大。上海駱盈生產的不鏽鋼柔性防水套管產品質量值得您的信賴!